Эллиптические днища и штамповка листа — торосферические, эллиптические и плоскоотбортованные до Ø 4 000 мм
Резервуар — это вальцованная обечайка с двумя днищами, и именно на днищах сходятся давление, напряжения и инспектор. Мы штампуем и отбортовываем днища по схеме «пресс + раскатка»: гидравлический пресс формует сферическую часть, отбортовочная машина накатывает переходный радиус и цилиндрический борт — из листа 3–30 мм и в диаметрах от Ø 300 до 4 000 мм цельными (крупнее — из сварных лепестков), в геометрии Klöpper и Korbbogen по DIN 28011 / 28013, по которой чертят аппараты под PED и AD 2000, а также плоскоотбортованными и коническими для резервуаров, силосов и барабанов. Днища делаются из нашего сертифицированного листа, с разделкой кромки, размерным контролем и отгрузкой вместе с обечайками, которые мы вальцуем для того же аппарата.
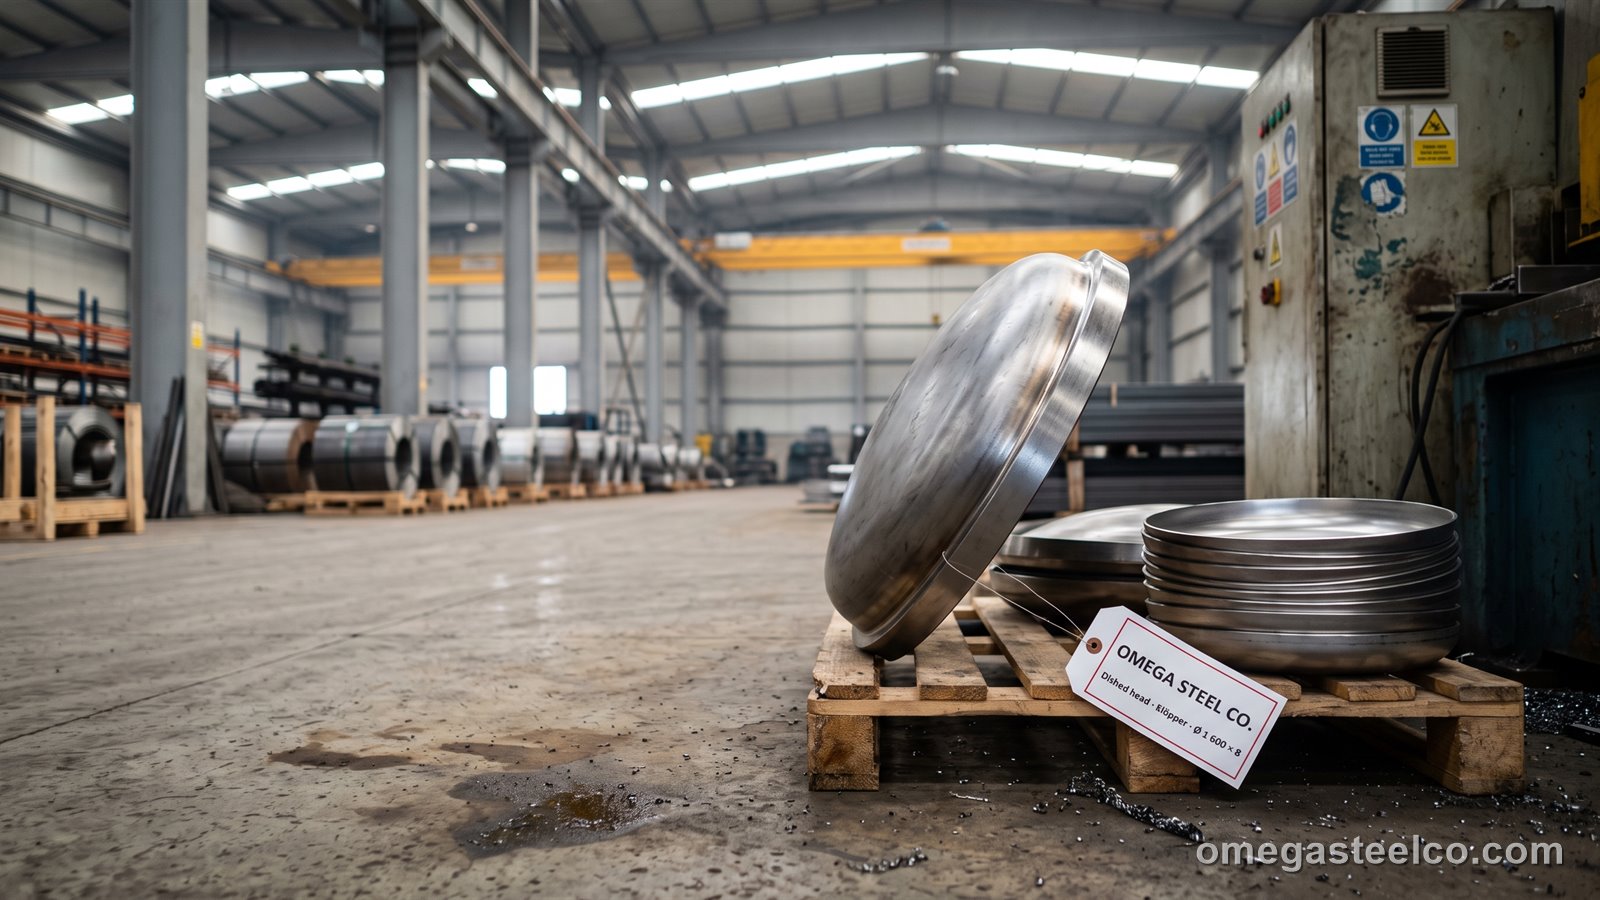
Типы днищ и геометрия
| Тип | Стандарт | Радиус сферы R | Переходный радиус r | Глубина h (Ø 1 000) | Применение |
|---|---|---|---|---|---|
| Торосферическое (Klöpper, DIN) | DIN 28011 | 1,0 × Ø | 0,1 × Ø | ≈ 194 мм | стандартное европейское днище сосудов давления до 10–16 бар |
| Полуэллиптическое 2:1 (Korbbogen) | DIN 28013 / ASME 2:1 | 0,8 × Ø | 0,154 × Ø | ≈ 250 мм | более высокие давления, тоньше стенка, сосуды для СУГ и процессов |
| ASME F&D (flanged and dished) | ASME VIII | 1,0 × Ø | 0,06 × Ø | ≈ 170 мм | аппараты по американским проектам, резервуары |
| Полусферическое (из лепестков) | по нормам | 0,5 × Ø | — | ≈ 500 мм | сферы, днища высокого давления свыше Ø 2 000 |
| Плоскоотбортованное | тип DIN 28012 | плоский верх | 30–80 мм | ≈ 60 мм | атмосферные резервуары, силосы, барабаны, бункеры |
| Коническое и ториконическое | по нормам | — | переходный радиус по запросу | по половинному углу | днища силосов и бункеров, переходы |
Цилиндрический борт 25–100 мм под шов обечайки; внутренний или наружный диаметр по чертежу; днища поставляются с обработанной или разделанной кромкой под кольцевой шов.
Возможности и процесс
Холодная штамповка с раскаткой: гидравлический пресс 630 т формует сферическую часть между пуансоном и кольцевой матрицей, затем отбортовочный станок с ЧПУ накатывает роликами переходный радиус и цилиндрический борт по кромке. Диапазон Ø 300–4 000 мм цельным днищем из листа 3–30 мм (углеродистого и котельного), 3–20 мм нержавейки и дуплекса; днища свыше Ø 4 000 мм или толще 30 мм делаются из сварных лепестков с центральной сферой либо горячей формовкой у партнёров. Круги вырезаются плазмой или лазером из нашего листа по расчётному диаметру заготовки (примерно 1,1–1,25 × Ø для днищ Klöpper), при нехватке ширины листа свариваются из двух частей, шов просвечивается до формовки. После формовки днище промеряется по шаблону на радиус сферы, переходный радиус, глубину, диаметр и овальность, утонённые зоны контролируются ультразвуковым толщиномером (утонение в переходной зоне ≤ 10 %), кромка обрезается и разделывается на станке или плазмой. Нержавеющие днища формуются на защищённой оснастке и травятся; котельные и низкотемпературные марки проходят отпуск, когда этого требуют нормы.
Материалы
Углеродистые S235JR и S355J2 для резервуаров и силосов; котельный и напорный лист P235GH, P265GH, P355GH, P355NH / NL1 и 16Mo3 с сертификатами 3.1 или 3.2 для аппаратов по PED и AD 2000; A516 Gr. 70 для ASME; нержавеющие 304, 316L и дуплекс 2205 для пищевых, химических и опреснительных аппаратов; оцинкованный лист и алюминий для силосов и барабанов. Сертификат на днище связывает номер плавки листа с протоколом формовки и термообработки.
Допуски
| Показатель | Допуск |
|---|---|
| Внутренний / наружный диаметр | ± 0,4 % (не менее ± 2 мм) |
| Овальность | ≤ 1 % от Ø (≤ 0,5 % по запросу) |
| Глубина штамповки | + 1 % / − 0,5 % от Ø |
| Радиус сферы | ≤ + 1,5 % от Ø |
| Переходный радиус | ≥ номинала (меньше — никогда) |
| Высота цилиндрического борта | ± 3 мм |
| Утонение в переходной зоне | ≤ 10 % от номинала (≤ 15 % по нормам) |
| Перпендикулярность кромки | ± 1 мм |
| Поверхность | без задиров; нержавейка травлена и пассивирована |
Каждое днище промеряется по шаблону с выдачей размерного отчёта; карта толщин по УЗК — по запросу.
Проектирование и данные для заказа
- Тип днища (Klöpper / Korbbogen / ASME / плоскоотбортованное / конус), внутренний или наружный диаметр и номинальная толщина
- Материал и уровень сертификата (3.1 / 3.2), расчётный код (PED / AD 2000 / ASME) и является ли днище элементом под давлением
- Высота цилиндрического борта и подготовка кромки (угол фаски, притупление) под шов обечайки
- Отверстия под штуцеры и лазы — вырезать до формовки (дешевле, компенсацию делаем мы) или после (точнее)
- Термообработка (нормализация, отпуск), если её требуют нормы или материал
- Количество — партии плоскоотбортованных и небольших днищ Klöpper экономичны от 20 штук
Где применяется
- Воздухосборники, компрессоры и гидроаккумуляторы
- Паровые котлы, баки горячей воды и расширительные сосуды
- Сосуды для СУГ, аммиака и технологических сред (Korbbogen / Klöpper)
- Резервуары хранения, силосы и бункеры (плоскоотбортованные и конические днища)
- Пищевые, молочные, пивоваренные и фармацевтические ёмкости из нержавейки
- Автоцистерны, бочки, днища огнетушителей и баллонов
- Теплообменники, фильтры и сепараторы
Цены и сроки
Днища котируются поштучно от веса заготовки по цене листа за тонну плюс плата за формовку, зависящая от диаметра, толщины и типа: днище Klöpper Ø 1 000 × 6 мм из P265GH обычно стоит примерно в 2,5–3 раза дороже веса своего листа; Korbbogen и нержавеющие днища на 20–40 % выше; плоскоотбортованные дешевле всех; днища из лепестков и с термообработкой — по чертежу. Срок 7–15 рабочих дней на днища из складского листа и 3–4 недели с приёмкой 3.2 и термообработкой; днища уходят вложенными на поддонах или в обрешётке вместе с вальцованными обечайками того же аппарата.
Частые вопросы
Чем днище Klöpper отличается от Korbbogen?
У Klöpper (торосферическое, DIN 28011) радиус сферы равен Ø, а переходный радиус 0,1 × Ø — оно мельче и дешевле, на 10–16 бар. У Korbbogen (полуэллиптическое 2:1, DIN 28013) сфера 0,8 × Ø и переходный радиус 0,154 × Ø — глубже, напряжения ниже, стенка тоньше при более высоких давлениях.
Какие размеры днищ вы делаете?
Ø 300–4 000 мм цельными из листа 3–30 мм углеродистого и котельного (3–20 мм нержавеющего); больший диаметр — днищами из сварных лепестков.
Даёте ли вы днища с сертификатами для сосудов давления?
Да — формуем из листа P265GH / P355GH / P355NH / A516 с сертификатом 3.1 или 3.2, с протоколом формовки, размерным отчётом, замером толщин и сертификатом термообработки для аппаратов по PED, AD 2000 и ASME.
Насколько утоняется днище в переходной зоне?
Обычно на 5–10 % номинальной толщины при холодной формовке; толщину заготовки подбирают так, чтобы готовое днище отвечало минимуму по чертежу, и толщина контролируется ультразвуком.
Можно ли вырезать отверстия под штуцеры до формовки?
Да — небольшие отверстия режут в плоской заготовке с поправкой на формоизменение; крупные и точные вырезаются после формовки на ЧПУ-плазме либо вручную по шаблону.
Делаете ли вы нержавеющие днища?
Да — днища 304, 316L и дуплекс 2205 на защищённой оснастке, травлёные и пассивированные, для пищевых, химических и опреснительных аппаратов.
Вальцуете ли вы и обечайки?
Да — наша услуга вальцовки листа делает пояса и конусы; днища и обечайки подгоняются и отгружаются вместе либо свариваются в готовый корпус аппарата в нашем цехе.