Gewölbte Böden — Klöpper-, Korbbogen- und Halbkugelböden bis Ø 4 000 mm × 30 mm
Ein Behälter endet an beiden Seiten in einem gewölbten Boden, und die Form dieses Bodens bestimmt, wie viel Druck der Behälter bei welcher Wanddicke verträgt. Ein Klöpperboden (Krempenradius 0,1 × D, Kalottenradius 1,0 × D) ist der Standard für Silos und drucklose Tanks; ein Korbbogenboden (0,154 × D / 0,8 × D) verteilt die Spannung an der Krempe besser und ist bei Druckbehältern nach EN 13445 und AD 2000 üblich; die Halbkugel ist die stärkste Form, aber die tiefste. Wir drücken und bördeln alle drei aus Ronde oder geschweißter Rondenplatte auf der hydraulischen Presse und Bördelmaschine bis Ø 4 000 mm und 30 mm, prüfen Wanddickenschwächung und Form mit Schablone und liefern den Boden mit Bodenzeichnung, Zeugnis 3.1 und, wenn gewünscht, mit dem passend [gerundeten Mantel](/services/plate-rolling/) aus derselben Halle.
Letzte Aktualisierung
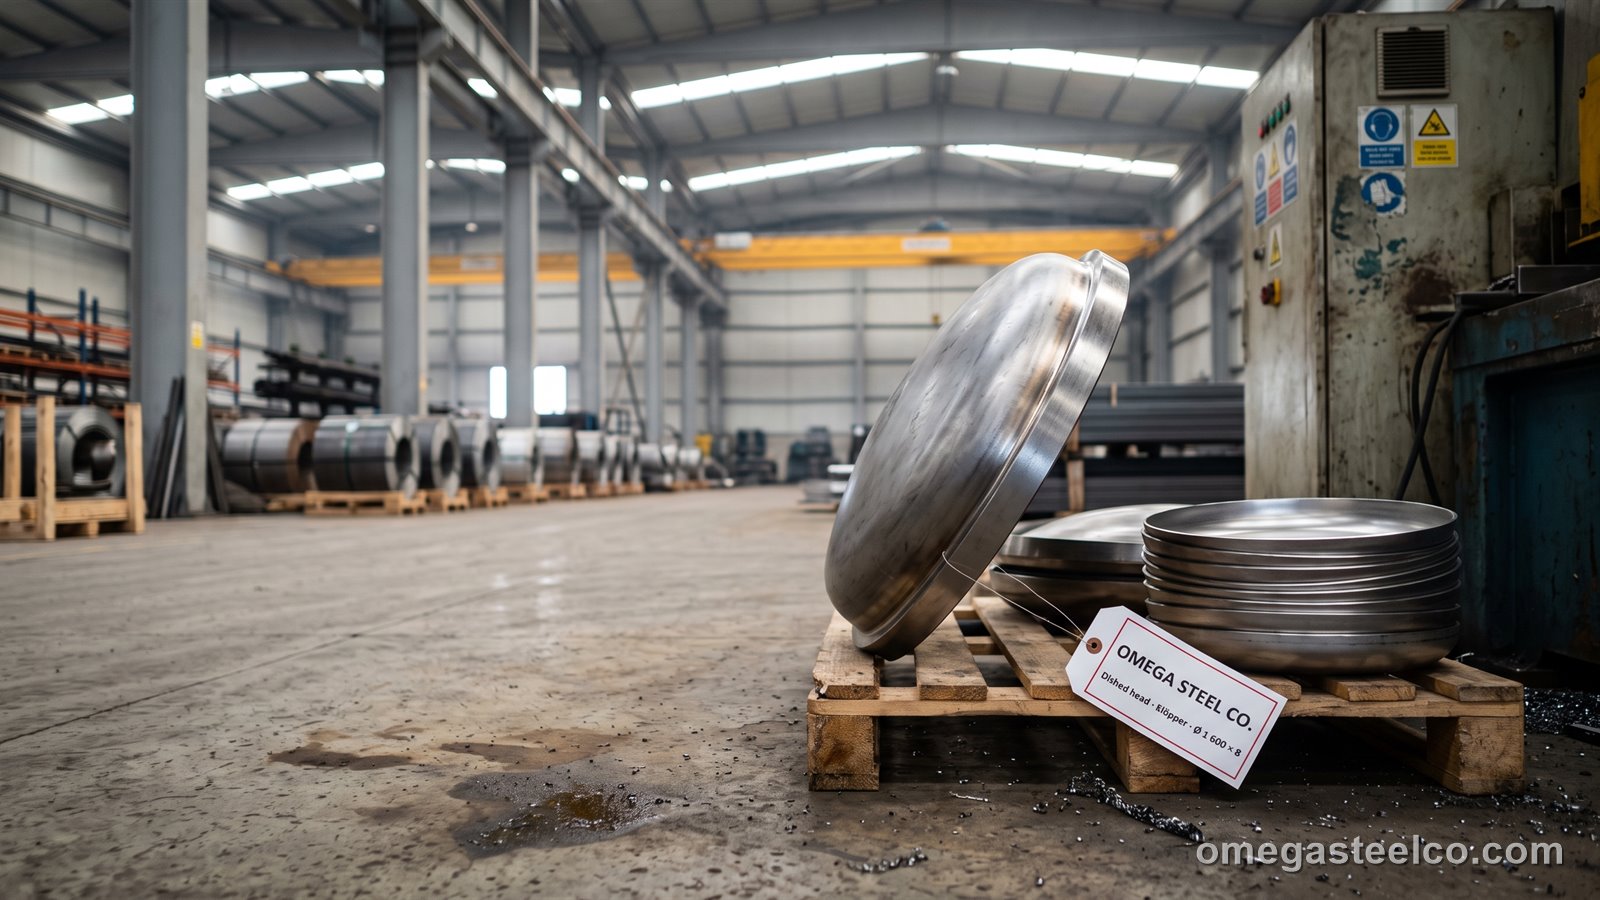
Bodenformen und Normen
| Bodenform | Norm | Krempenradius r | Kalottenradius R | Bauhöhe (ohne Bord) ≈ | Typischer Einsatz |
|---|---|---|---|---|---|
| Klöpperboden | DIN 28011 | 0,1 × D | 1,0 × D | 0,194 × D | Silos, Lagertanks, drucklose und Niederdruckbehälter |
| Korbbogenboden | DIN 28013 | 0,154 × D | 0,8 × D | 0,255 × D | Druckbehälter EN 13445 / AD 2000, Reaktoren |
| ASME F&D (flanged and dished) | ASME VIII | 0,06 × D | 1,0 × D | 0,17 × D | Behälter und Tanks nach US-Auslegung |
| Halbkugelboden | — | — | 0,5 × D | 0,5 × D | Hochdruck, Gaslagerung, Kugelbehälter |
| Flachboden mit Krempe | — | 0,05–0,1 × D | ∞ | r + Bord | Trichterabschluss, drucklose Behälter |
| Kegelboden mit Krempe | — | 0,1 × D | Kegel 30–60° | nach Winkel | Auslauf von Silos und Mischern |
D = Außendurchmesser. Alle Böden mit zylindrischem Bord (Bordhöhe h₁ nach Norm, 3 × s, min. 20 mm), damit die Rundnaht außerhalb der Krempe liegt.
Kapazität und Fertigung
Kalt gepresst und gedrückt: eine Hydraulikpresse mit 630 t wölbt die Kalotte zwischen Stempel und Ringmatrize, danach formt eine CNC-Bördelmaschine Krempe und zylindrischen Bord durch Drücken am Rand. Der Bereich reicht von Ø 300 bis 4 000 mm einteilig, aus Blech von 3–30 mm (unlegiert und Kesselgüten) und 3–20 mm bei nichtrostendem Stahl und Duplex; Böden über Ø 4 000 mm oder über 30 mm entstehen als geschweißte Segmente mit Kalotte oder werden bei Partnern warm geformt. Die Ronden schneiden wir aus unserem Lager mit Plasma oder Laser auf den errechneten Zuschnittdurchmesser (bei Klöpperböden etwa 1,1–1,25 × D); überschreitet die Ronde die Blechbreite, wird sie aus zwei Teilen geschweißt und die Naht vor dem Umformen durchstrahlt. Nach dem Umformen wird der Boden auf der Lehre auf Kalottenradius, Krempe, Bauhöhe, Durchmesser und Unrundheit gemessen, die gedrückten Bereiche werden mit Ultraschall auf Wanddickenabnahme geprüft (Krempenabnahme ≤ 10 %), und die Kante wird auf der Drehmaschine oder mit Plasma besäumt und angefast. Böden aus nichtrostendem Stahl werden auf geschütztem Werkzeug geformt und gebeizt; Kessel- und Tieftemperaturgüten werden spannungsarm geglüht, wo die Regel es verlangt.
| Parameter | Kohlenstoff- und Kesselstahl | Edelstahl 304 / 316L | Hinweis |
|---|---|---|---|
| Durchmesser | Ø 300 – 4 000 mm | Ø 300 – 3 000 mm | größer geteilt und geschweißt |
| Wanddicke | 3 – 30 mm | 2 – 16 mm | über 30 mm warm gedrückt (Partner) |
| Rondenzuschnitt | Plasma bis 30 mm, Laser bis 20 mm | Laser | aus dem Haus; Rondenplatte geschweißt ab Ø 2 500 |
| Umformung | Kaltdrücken der Kalotte + Bördeln der Krempe | wie links, mit Formiergas-Nahtschutz | Kaltumformgrad dokumentiert |
| Wanddickenschwächung | ≤ 10 % in der Krempe (typisch 5–8 %) | ≤ 12 % | gemessen, im Prüfbericht |
| Formtoleranz | DIN 28011 / 28013 Tab. 2 (Ø ±0,5 %, Höhe +3 / −0) | wie links | Schablonenprüfung |
| Bearbeitung | Stutzenlöcher, Mannloch, Fase 30–37,5°, Strahlen | Beizen / Passivieren | nach Zeichnung |
Wärmebehandlung (Normalisieren, Spannungsarmglühen) für P-Güten über dem Kaltumformgrad nach AD 2000 HP 7/2 bzw. EN 13445-4 über zertifizierten Partner.
Werkstoffe
S235JR für drucklose Tanks und Silos, P265GH und P355GH nach EN 10028-2 für Druckbehälter, 16Mo3 für Hochtemperatur, 304 und 316L für Lebensmittel, Chemie und Pharma, Duplex 2205 auf Anfrage. Jede Ronde geht mit Zeugnis 3.1 des Blechs in die Presse; die Bodenzeichnung nennt Chargen-Nr., Sollmaß, gemessene Dicke an Kalotte und Krempe.
Boden und Mantel aus einer Hand
Der häufigste Fehler beim Behälterbau ist ein Boden, der nicht zum Mantel passt: 3 mm Durchmesserversatz an der Rundnaht kosten eine Stunde Richten je Naht. Weil wir Mantel und Boden nebeneinander fertigen, wird der Boden auf den gemessenen Innendurchmesser des gerundeten Mantels gebördelt — nicht auf das Nennmaß. Für Silos, Tanks und Wärmetauscher liefern wir Mantel, zwei Böden, Stutzen und Flansche als Satz, heftgeschweißt oder lose, mit Zeugnissen je Bauteil.
| Item | Tolerance |
|---|---|
| Inside / outside diameter | ± 0.4 % (min ± 2 mm) |
| Out-of-roundness | ≤ 1 % of Ø (≤ 0.5 % on request) |
| Depth of dishing | + 1 % / − 0.5 % of Ø |
| Crown radius | ≤ + 1.5 % of Ø |
| Knuckle radius | ≥ nominal (never smaller) |
| Straight flange height | ± 3 mm |
| Thinning at knuckle | ≤ 10 % of nominal (≤ 15 % per code) |
| Edge squareness | ± 1 mm |
| Surface | free of scores; stainless pickled / passivated |
Every head is measured on a template and a dimensional report issued; UT thickness map on request.
Konstruktionshinweise
- Innen- oder Außendurchmesser angeben und ob der Boden auf den Mantel gesteckt oder stumpf angeschweißt wird
- Bordhöhe ≥ 3 × s, damit die Rundnaht außerhalb der Krempe liegt (EN 13445-3 7.5.3)
- Bei Druck: Korbbogen statt Klöpper spart 10–15 % Wanddicke bei gleicher Krempenspannung
- Stutzen in der Kalotte innerhalb 0,8 × D setzen; in der Krempe keine Öffnungen
- Kaltumformgrad < 5 % (P-Güten) vermeidet Normalisieren — bei dünnen Böden großer Durchmesser gegeben
- Edelstahlböden ohne Kohlenstoffstahl-Kontakt gefertigt (getrennte Werkzeuge), anschließend gebeizt
Einsatzgebiete
- Lager- und Prozesstanks, Silos, Mischer und Rührwerke
- Druckluft-, Hydraulik- und Dampfspeicher nach EN 13445 / PED
- Wärmetauscher- und Filterhauben, Zyklone
- Lebensmittel- und Pharmabehälter aus 304 / 316L
- Kamin- und Schornsteinhauben, Kugelbehälter (Halbkugeln)
- Dekorative Kugeln, Kappen und Abdeckungen
- Straßentankwagen, Fässer sowie Böden für Feuerlöscher und Gasflaschen
Preisbildung und Lieferzeit
Bepreist je Boden nach Durchmesser, Dicke und Werkstoff: Ronde zum Blechpreis je Tonne plus Umformpauschale (Klöpper < Korbbogen < Halbkugel) plus Bearbeitung. Ein Klöpperboden Ø 1 600 × 8 mm S235JR kostet typisch das 2,5- bis 3-Fache des Rondengewichts zum Blechpreis; Böden über Ø 2 500 aus geschweißter Rondenplatte etwa 20 % mehr. Lieferzeit 7–12 Werktage ab Zeichnungsfreigabe für Lagerwerkstoffe, 2–3 Wochen mit Wärmebehandlung; als Satz mit Mantel und Stutzen 3 Wochen.
Häufige Fragen
Was ist der Unterschied zwischen Klöpper- und Korbbogenboden?
Klöpper (DIN 28011): Krempe 0,1 × D, Kalotte 1,0 × D, flacher — für Silos und drucklose Tanks. Korbbogen (DIN 28013): Krempe 0,154 × D, Kalotte 0,8 × D, tiefer und spannungsärmer — für Druckbehälter.
Bis zu welchem Durchmesser können Sie Böden drücken?
Ø 4 000 mm bei Kohlenstoffstahl, Ø 3 000 mm bei Edelstahl, aus einer Ronde oder ab Ø 2 500 aus einer geschweißten Rondenplatte; Wanddicke 3 – 30 mm.
Wie groß ist die Wanddickenschwächung in der Krempe?
Typisch 5–8 %, maximal 10 % bei Kohlenstoffstahl; sie wird gemessen und in der Bodenzeichnung dokumentiert. Wählen Sie die Rondendicke entsprechend über der Berechnungsdicke.
Liefern Sie Böden für Druckbehälter nach PED / AD 2000?
Ja — aus P265GH, P355GH, 16Mo3 mit Zeugnis 3.1, Kaltumformgrad-Nachweis und, wenn erforderlich, Normalisieren über zertifizierten Partner; Abnahme durch benannte Stelle auf Anfrage.
Passen Ihre Böden zu Ihren gerundeten Mänteln?
Wir bördeln den Boden auf den gemessenen Innendurchmesser des gerundeten Mantels, nicht auf das Nennmaß — Kantenversatz an der Rundnaht ≤ 1 mm; Mantel, Böden, Stutzen und Flansche kommen als Satz.
Welche Dateien oder Angaben brauchen Sie?
Durchmesser (innen/außen), Wanddicke, Bodenform, Werkstoff, Bordhöhe, Stutzenpositionen und Einsatzdruck — oder eine Zeichnung; wir liefern Bodenzeichnung und Rondenmaß zur Freigabe.
Runden Sie auch die Mäntel?
Ja — unser Blechrunden fertigt Schüsse und Kegel; Böden und Mäntel werden angepasst und zusammen versandt oder in unserer Fertigung zu einem kompletten Behälterkörper verschweißt.
Bearbeitung anfragen
Angebote laufen über WhatsApp. Schicken Sie Güte, Maß, Menge und Ziel — wir kalkulieren am selben Arbeitstag.
Angebot über WhatsApp anfragen
Ein Tipp, kein Formular, kein Konto. Zeichnungen, Stücklisten und DXF-Dateien können direkt in den Chat.