Profil-Laserschneiden — IPE, HEA, UPN, Winkel und Flachstahl per Laser geschnitten, ausgeklinkt und gebohrt
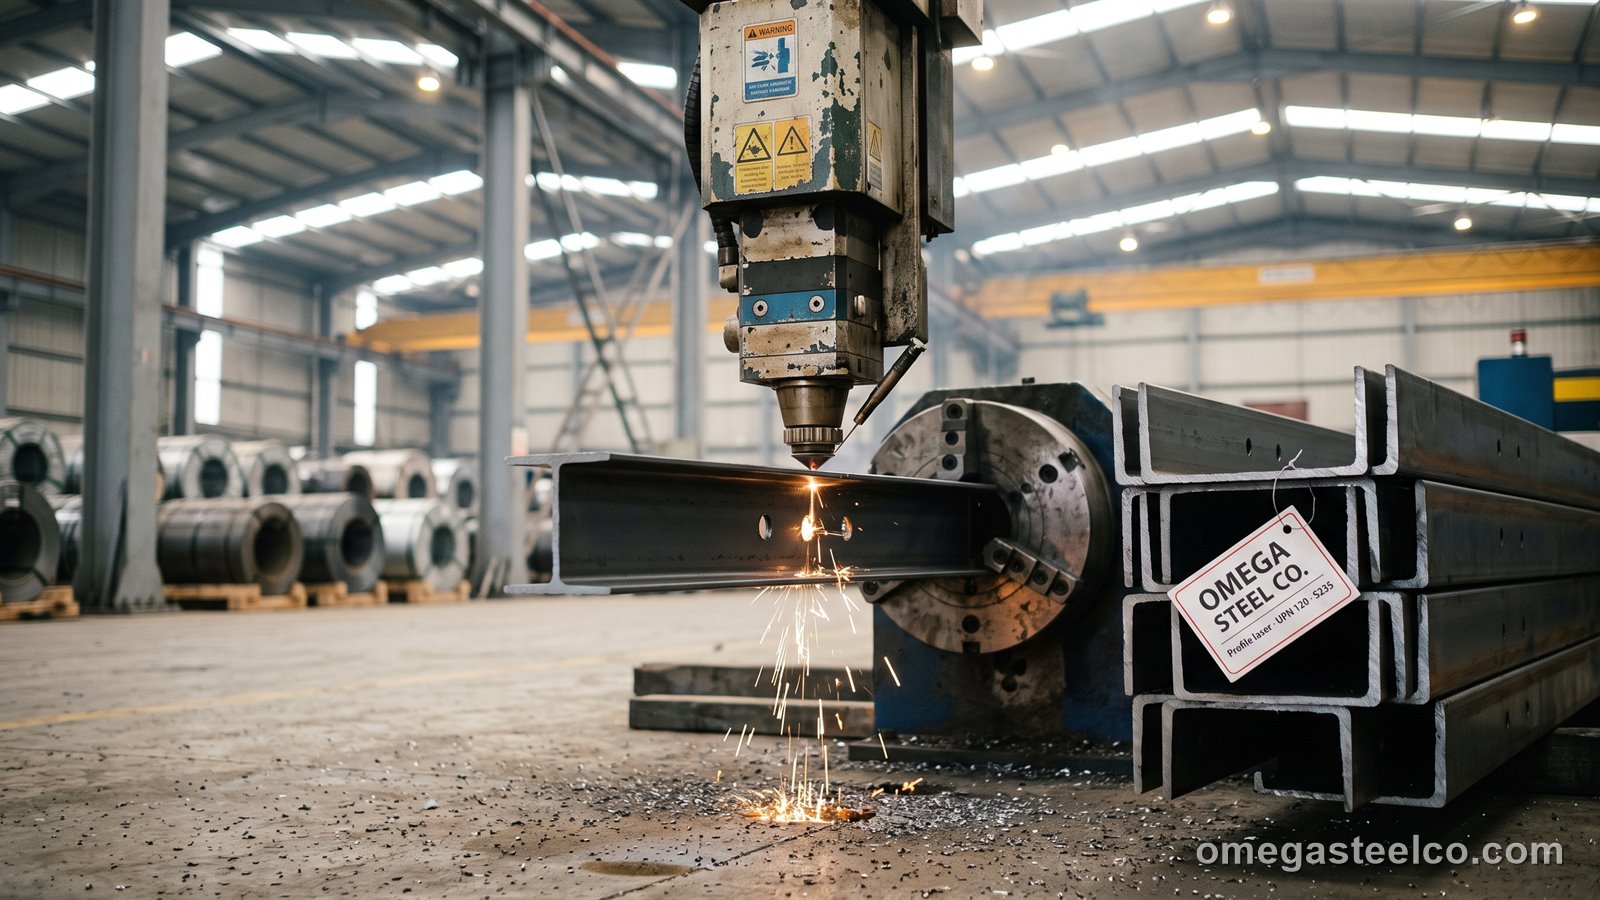
Ein Stahlprofil lief früher durch vier Maschinen, bevor es schweißfertig war: die Säge für die Länge, die Bohrmaschine für die Löcher, die Ausklinkmaschine oder den Brenner für die Ausklinkungen und einen Mann mit Reißnadel für den Anriss. Der Profillaser erledigt alles aus dem Modell in einer Aufspannung — ein UPN mit seinen vier Schraubenlöchern und ausgeklinkten Enden kommt fertig für den Monteur von der Maschine, nummeriert, gratfrei und mit ±0,2 mm Genauigkeit, die einen geschraubten Rahmen zum Bausatz macht. Wir fahren das Programm für offene Profile auf demselben 3D-Faserlaser, der unsere Rohre schneidet, führen 6–12-m-Stäbe IPE, HEA, UPN, UPE, Winkel, Flach- und T-Stahl aus eigenem Lager zu und versenden die Teile mit den Trägern, Pfetten und Blechen desselben Auftrags.
Maschine und Kapazität
3D-Faserlaser (4 kW, fünfachsiger Fasenkopf) mit Kettenbundlader für Stäbe bis 12 m und 40 kg/m, Vierbacken-Zentrierfutter für jedes offene Profil, das in einen 220-mm-Kreis passt: IPE 80–200, IPN 80–180, HEA / HEB 100–160 (HEB 200 auf Anfrage), UPN / UPE 50–200, gleichschenklige Winkel 30 × 30 bis 150 × 150, ungleichschenklige bis 150 × 100, Flachstahl 20 × 4 bis 200 × 20, T-Stahl bis 100. Wand- und Flanschdicke bis 12 mm bei Kohlenstoffstahl, 8 mm bei Edelstahl, 6 mm bei Aluminium. Schnittlänge bis 12 000 mm, Rest unter 100 mm. Der Kopf schneidet alle vier Flächen eines Profils, fast bis 45° zur Schweißnahtvorbereitung und graviert Teilenummern; die Software importiert IFC, STEP, DSTV / NC1 und DXF aus Tekla, Advance Steel, SolidWorks und Inventor, verschachtelt Teile entlang des Stabs und gibt Schnittliste und Stabbedarf aus.
Was der Profillaser macht
| Bearbeitung | Detail | Ersetzt | Typisches Teil |
|---|---|---|---|
| Ablängen | ±0,2 mm, gerade, gehrte oder zweifach schräge Enden | Bandsäge | Pfetten, Sparren, Pfosten |
| Löcher | rund Ø 5–80 mm, in Steg und Flansch, ±0,15 mm Position | Bohranlage, Magnetbohrmaschine | Schraubverbindungen, Fußplatten |
| Langlöcher | beliebige Länge, für Justierung oder Kabel | Stanze, Fräsen | Pfettenlaschen, Konsolen |
| Ausklinkungen | Flanschrücksprünge und Stegausklinkungen für Träger-Träger-Anschlüsse | Brenner, Schleifer | Nebenträger, U-Profile in Stützen |
| Gehrungen | einfach und doppelt, 3D-kompensiert über den Flansch | Säge + Schleifer | Rahmensparren, Rahmen |
| Angefaste Enden | bis 45° an Flansch und Steg | Anfasmaschine | Durchschweißnähte |
| Konturschnitte und Fenster | jede Form auf jeder Fläche | Plasma-Handschnitt | Durchführungen, Laschen |
| Markierung | gravierte Teilenummer, Orientierung, Montagemarke | Schablone / Reißnadel | jedes Teil eines Bausatzes |
Weil alle Flächen in einer Aufspannung geschnitten werden, fluchten Lochbilder an Flansch und Steg zueinander auf ±0,15 mm — ein geschraubter Rahmen wird ohne Aufreiben montiert.
Profillaser vs. Trägerbohranlage vs. Säge und Brenner
| Profillaser | Trägerbohr- + Sägeanlage | Säge + Brenner + Magnetbohrer | |
|---|---|---|---|
| Profilgröße | bis 220-mm-Kreis | bis HEB 1 000+ | beliebig |
| Löcher | Laser, jede Form, ±0,15 mm | gebohrt, rund, ±0,5 mm | gebohrt, ±1–2 mm |
| Ausklinkungen | sauberer Laserschnitt | separater Ausklinkroboter oder Brenner | Brenner + Schleifen |
| Rüsten je Teiletyp | keines — aus dem Modell | Werkzeugwechsel | manueller Anriss |
| Loswirtschaftlichkeit | ab 1 Stück | ab 20–50 Stück | ab 1 Stück, langsam |
| Genauigkeit des Bausatzes | verschraubt ohne Aufreiben | gut | Anpassen auf der Baustelle |
| Am besten für | IPE–HEB 200, Pfetten, U-Profile, Winkel, Bausätze | schwere Träger über HEB 200 | Einzelreparatur |
Profile über dem 220-mm-Kreis des Lasers — HEB 220 bis 600, IPE 240 bis 600 — gehen auf unsere Bohr- und Sägeanlage und zum Plasma für Ausklinkungen; fragen Sie den kombinierten Bausatz an.
Werkstoffe und Lager
Alle offenen Profile aus eigenem Lager in S235JR und S355J2 — IPE, HEA, HEB, UPN, UPE, gleichschenklige und ungleichschenklige Winkel, Flachstahl — dazu verzinkte Winkel und Flachstähle, Edelstahl 304 / 316L Winkel und Flachstahl sowie Aluminiumprofile 6060 / 6082. Beigestellte Stäbe werden mit Zeugnis angenommen. Verzinkte Profile werden ohne Beschädigung der Beschichtung jenseits der Schnittkante geschnitten; Teile, die nach dem Schneiden verzinkt werden, erhalten im selben Programm Entlüftungs- und Ablauflöcher.
Konstruktion, Dateien und Bausätze
- Senden Sie das 3D-Modell (IFC, STEP, Tekla / Advance Steel NC1) oder Einzelteil-DXF mit Profilangabe; wir verschachteln und liefern die Stabliste
- Löcher ≥ 1,2 × Dicke vom Flanschrand und ≥ 2 × Dicke von einer Ausklinkung halten
- Ausklinkungen: R ≥ 10 mm im Grund lassen — der Laser schneidet es, die Naht mag es
- Gehrungen über 60° an schweren Flanschen brauchen ggf. einen Zweipass-Schnitt — wir beraten aus dem Modell
- Gravierte Marken sitzen auf einer Fläche, die nach der Montage sichtbar bleibt
- Bausätze werden je Baugruppe mit Pickliste gebündelt; Schrauben und Laschen kommen aus dem Lager dazu
Einsatzgebiete
- Pfetten-, Riegel- und Laschenbausätze für Stahlhallen und Vordächer
- Geschraubte Bühnen-, Podest- und Treppenrahmen
- Maschinengestelle, Fördererrahmen und Unterkonstruktionen
- Geländerpfosten und Balustradenrahmen aus Flach und Winkel
- Solar-Unterkonstruktionen und Kabeltrassen (verzinkter Winkel und U-Profil)
- Anhänger-, Aufbau- und Landmaschinenrahmen
- Fassaden- und Vorhangfassaden-Unterkonstruktionen aus Winkel und T
Preisbildung und Lieferzeit
Bepreist je Teil aus dem Modell: Schnittzeit (etwa 1–3 Minuten für ein U-Profil mit Löchern und Ausklinkungen), Material ab Lager zum Profilpreis je Tonne und ein kleiner Programmieraufschlag je Zeichnungssatz, der ab 50 Teilen entfällt. Eine UPN-120-Pfette 2 m mit vier Löchern und zwei Ausklinkungen kostet typisch 15–25 % mehr als der nackte Stab; ein kompletter Pfettenbausatz ist meist günstiger als gesägte und gebohrte Teile, sobald das Anpassen auf der Baustelle mitgerechnet wird. Lieferzeit 3–7 Werktage ab freigegebener Verschachtelung; Bausätze gehen mit dem übrigen Stahlauftrag.
Häufige Fragen
Welche Profile können lasergeschnitten werden?
Jedes offene Profil innerhalb eines 220-mm-Kreises: IPE / IPN bis 200, HEA / HEB bis 160 (200 auf Anfrage), UPN / UPE bis 200, Winkel bis 150, Flachstahl bis 200 × 20, T-Stahl bis 100; Wand bis 12 mm Kohlenstoffstahl, 8 mm Edelstahl, 6 mm Aluminium.
Was ist der Unterschied zwischen Rohr- und Profillaserschneiden?
Dieselbe 3D-Maschine; Rohrlaserschneiden bearbeitet geschlossene Hohlprofile und Rohre, Profillaserschneiden offene Profile — Träger, U-Profile, Winkel, Flachstähle —, bei denen der Kopf Flansche und Steg in einer Aufspannung schneidet.
Wie genau sind lasergeschnittene Löcher in einem Träger?
±0,15 mm in der Position und ±0,1 mm im Durchmesser, zwischen Flansch und Steg fluchtend — geschraubte Rahmen werden ohne Aufreiben montiert.
Können Sie Ausklinkungen und Gehrungen an IPE und UPN schneiden?
Ja — Flanschrücksprünge, Stegausklinkungen, einfache und doppelte Gehrungen und 45°-Fasen werden aus dem Modell geschnitten und ersetzen Brenner und Schleifer.
Welche Dateien brauchen Sie?
Ein 3D-Modell (IFC, STEP) oder Tekla / Advance Steel NC1- / DSTV-Dateien; Einzelteil-DXF mit Profilangabe funktioniert ebenfalls. Wir liefern Verschachtelung und Stabliste zur Freigabe.
Schneiden Sie schwerere Träger als HEB 200?
Oberhalb des Laserbereichs (HEB 220–600, IPE 240–600) nutzen wir die Trägerbohr- und Sägeanlage mit Plasma-Ausklinkungen und kombinieren beides in einem Bausatz.