Blechrunden — Zylinder, Kegel und Segmente auf der 4-Walzen-Biegemaschine bis 40 mm × 3 000 mm
Ein Zylinder aus Blech ist die Grundform der Verfahrenstechnik — Silo, Behälter, Kamin, Rohrleitung, Trommel, Hülse — und seine Qualität hängt fast ganz davon ab, wie das Blech gerundet wurde. Eine 3-Walzen-Maschine lässt an beiden Enden gerade Fahnen, die nachgearbeitet oder beschnitten werden müssen; die 4-Walzen-Maschine klemmt das Blech zwischen Ober- und Unterwalze und biegt von der ersten Kante an, sodass der Mantel ohne Flachstellen und ohne Nachwalzen die Naht erreicht. Wir runden auf einer hydraulischen 4-Walzen-Maschine 3 000 × 40 mm mit CNC-Kegelvorrichtung, schweißen die Längsnaht im Haus (MAG / UP, mit oder ohne Wurzelschutz), walzen nach dem Schweißen rund und liefern den Mantel geprüft, markiert und, wenn gewünscht, mit gedrückten Böden aus der Nachbarhalle.
Letzte Aktualisierung
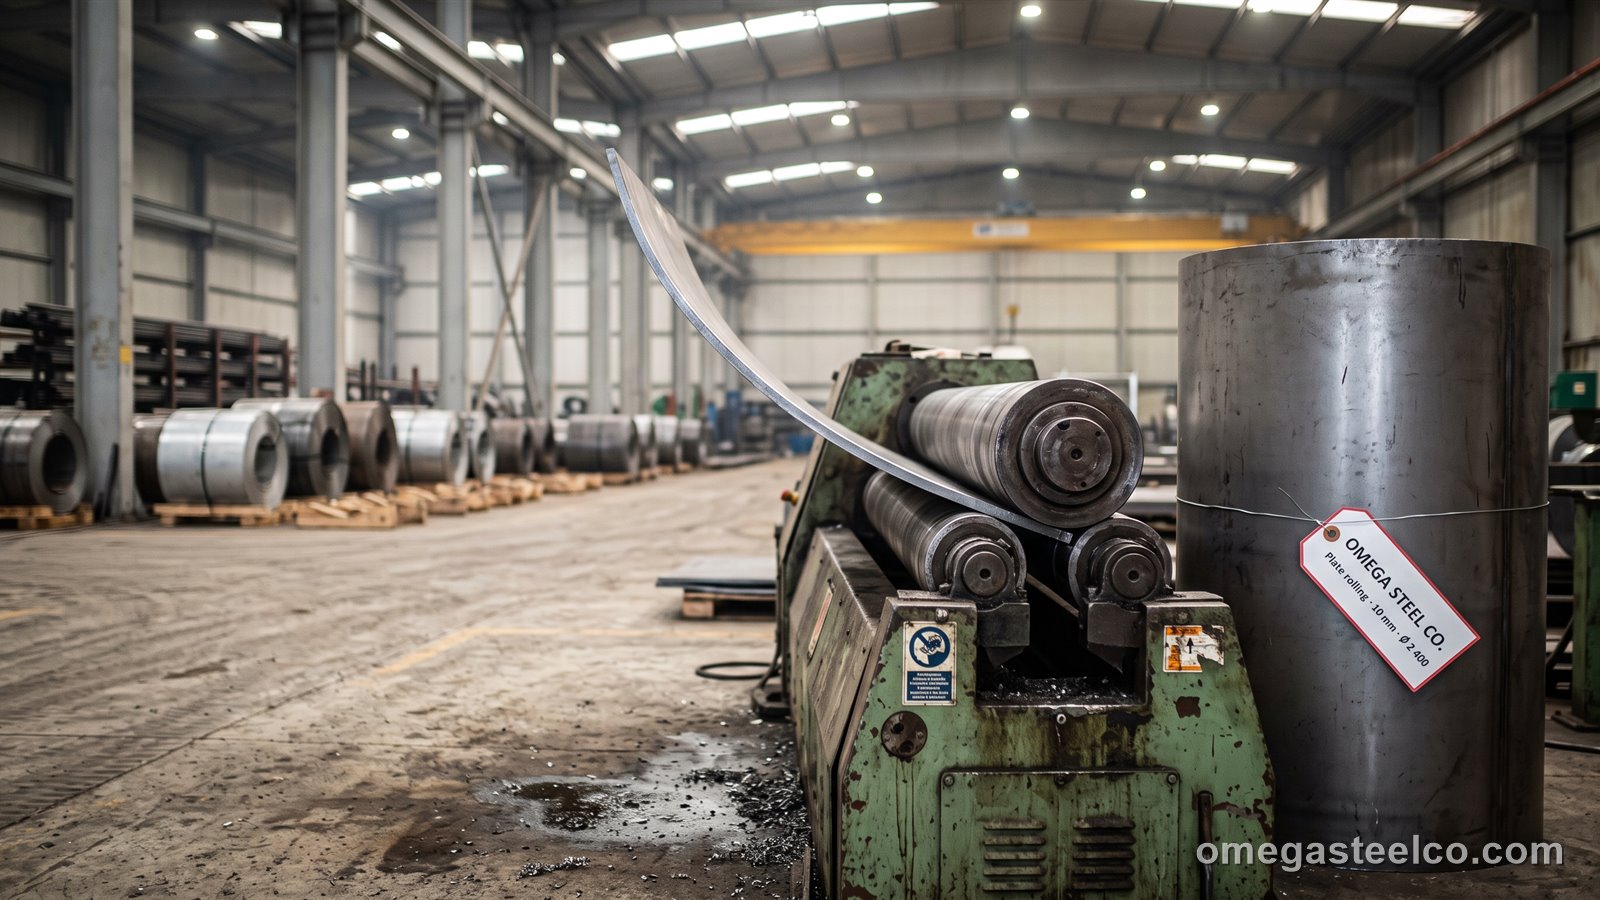
Maschine und Kapazität
Vierwalzen-Blechrundmaschine mit CNC und Hydraulik, 3 000 mm Arbeitslänge, Kapazität 40 mm Baustahl (S235) über die volle Länge, 30 mm S355, 25 mm nichtrostend und Duplex, 16 mm bei Ø 400 mm; der kleinste Durchmesser liegt bei etwa dem 1,1-fachen des Oberwalzendurchmessers (≈ 380 mm bei dünnem Blech, 600 mm ab 20 mm), der größte wird nur vom Hallenkran bei Ø 6 000 mm begrenzt. Beide Blechkanten werden in der Maschine vorgebogen, sodass an der Naht kein gerades Stück bleibt; das CNC-Programm rundet Zylinder, Kegel (über den Schrägstand der Seitenwalzen), Ovale und Formen mit veränderlichem Radius nach Zeichnung, und die Seitenstützen halten Schüsse über Ø 2 500 mm während des Rundens in Form. Eine zweite Dreiwalzenmaschine mit 2 500 mm × 12 mm übernimmt dünne Schüsse, Kanäle und Rohre ab Ø 300 mm. Die Schüsse werden in der Maschine geheftet, geschweißt (ab 8 mm UP, darunter MAG), ausgekreuzt und nachgerundet und auf der Lehre gegen EN 13445 / EN 14015 auf Rundheit geprüft.
| Parameter | Kohlenstoffstahl S235–S355 | Edelstahl 304 / 316L | Hinweis |
|---|---|---|---|
| Max. Blechdicke (volle Breite 3 000 mm) | 40 mm | 30 mm | S355 bei 40 mm nur ab Ø 900 |
| Vorbiegen bis Blechkante | 30 mm | 22 mm | kein gerades Ende |
| Min. Durchmesser | Ø 350 mm (bis 8 mm), Ø 550 mm (bis 20 mm) | Ø 400 mm | Oberwalze Ø 320 mm |
| Max. Durchmesser | Ø 4 000 mm in einem Stück, größer in Segmenten | Ø 4 000 mm | Transportmaß beachten |
| Max. Mantellänge (Blechbreite) | 3 000 mm | 3 000 mm | längere Mäntel aus mehreren Schüssen |
| Kegel | Halbwinkel bis 30°, kleines Ende ≥ Ø 400 | wie links | CNC-Kegelvorrichtung |
| Rundheit nach Nachwalzen | ±0,5 % vom Ø, ≤ ±3 mm bis Ø 1 500 | wie links | ISO 13920 / EN 13445 |
| Blechvorbereitung | Plasma- / Laserzuschnitt, Fasen 30–37,5° | Laser | aus dem Haus |
Bleche über 3 000 mm Breite werden längs geteilt und zu Schüssen gerundet; mehrere Schüsse ergeben Mäntel bis 12 m.
Was wir runden
| Product | Thickness | Diameter | Length per shell | Typical use |
|---|---|---|---|---|
| Cylindrical shells (courses) | 5–40 mm | Ø 400–6 000 mm | to 3 000 mm | tanks, vessels, silos, mixers |
| Thin cylinders and ducts | 2–12 mm | Ø 300–3 000 mm | to 2 500 mm | ducting, chimneys, hoppers, casings |
| Cones and frustums | 3–20 mm | Ø 300–4 000 mm | slant height to 2 500 mm | hoppers, silo bottoms, transitions, cyclones |
| Pipe segments (rolled and welded) | 6–30 mm | Ø 500–2 000 mm | to 3 000 mm | large-bore pipe, piles, casings, penstocks |
| Half-shells and arcs | 5–40 mm | R 300–5 000 mm | to 3 000 mm | saddles, wear liners, tunnel segments, chutes |
| Ovals and profiles | 3–12 mm | to 2 500 mm | to 2 500 mm | manways, tank ends, architectural |
| Rings from flat bar / plate strip | 6–40 mm | Ø 400–6 000 mm | strip width to 300 mm | stiffener rings, flanges, wear rings |
Longer cylinders are made from several courses welded circumferentially; we supply courses fitted and tacked, or fully welded to 9 m with our welding shop.
- Zylindermäntel für Silos, Tanks, Behälter, Filter und Mischer
- Kegel und Kegelstümpfe für Trichter, Zyklone, Reduzierstücke
- Rohrschüsse großer Durchmesser (über dem Bereich der Rohrwerke) für Kamine, Wasserleitungen, Rammpfähle
- Bogensegmente und Ringe für Rohrbögen, Laufschienen, Bunkerauskleidungen
- Trommeln, Hülsen und Walzen für Förderer und Papiermaschinen
- Windkraft- und Mastschüsse (kegelförmig) bis 40 mm
- Halb- und Viertelschalen für Auskleidung und Verschleißschutz (AR400 bis 12 mm)
Werkstoffe
Aus eigenem Lager: S235JR und S355J2 Grobblech, P265GH und P355GH Kesselblech, 304 und 316L Edelstahl, Corten und AR400 bis 12 mm, verzinktes Blech bis 6 mm (für sichtbare Mäntel — die Walzen hinterlassen auf Zink keine Spuren, wenn sie sauber sind). Beigestelltes Blech wird mit Zeugnis 3.1 angenommen. Für Druckbehälter nach EN 13445 / AD 2000 runden wir aus P-Güten mit Kaltumformgrad-Nachweis und liefern die Naht nach WPS.
Ablauf: Zuschnitt, Runden, Schweißen, Nachwalzen
| Item | Standard shell | Vessel shell (EN 13445 / ASME VIII) |
|---|---|---|
| Diameter | ± 0.5 % | ± 0.25 % |
| Out-of-roundness | ≤ 1 % of Ø | ≤ 0.5 % of Ø (max 1 % per code) |
| Flat land at seam | none (pre-bent) | none |
| Peaking at weld | ≤ 3 mm | ≤ 1.5 mm, template-checked |
| Length / squareness | ± 2 mm | ± 1 mm |
| Seam weld | MIG / SAW, visual | SAW, back-gouged, RT / UT per code, WPS / PQR |
| Certificates | plate 3.1 | plate 3.1 / 3.2, weld records, dimensional report |
Cones are checked on slant height, both diameters and the half-angle; rings on a surface plate for flatness.
- Abwicklung wird aus Durchmesser, Dicke und neutraler Faser berechnet und mit Fase zugeschnitten (Plasma bis 40 mm, Laser bis 25 mm)
- Vorbiegen beider Kanten in der 4-Walzen-Maschine — kein gerades Ende, kein Nachschneiden
- Runden in mehreren Durchgängen unter CNC-Steuerung; Kegel mit programmierter Walzenneigung
- Heften, Ausrichten mit Spannring, Längsnaht MAG oder UP; Edelstahl WIG-Wurzel mit Formiergas
- Nachwalzen der geschweißten Naht auf Rundheit; Sichtprüfung und Rundheitsmessung
- Optional: Böden, Flansche, Stutzen und Bördel aus dem Haus; Strahlen, Grundieren, Verzinken über Partner
Blechrunden vs. Rohr vom Rohrwerk
| Gerundeter Mantel | Spiralrohr / ERW-Rohr | Nahtloses Rohr | |
|---|---|---|---|
| Durchmesser | Ø 350 – 4 000+ mm | Ø 400 – 2 500 mm | bis Ø 660 mm |
| Wanddicke | 3 – 40 mm | 5 – 25 mm | bis 60 mm |
| Losgröße | ab 1 Stück | Werkslos, Lagerlängen | Lager |
| Werkstoffwahl | jedes Blech (P, Edelstahl, Corten, AR) | S235 / S355 / L-Güten | P / L / Edelstahl |
| Kegel und Segmente | ja | nein | nein |
| Preis je Meter | höher bei Standardmaßen | niedriger in Serie | am höchsten |
| Am besten für | Sonderdurchmesser, Behälter, Kegel, Kleinserien | Leitungen, Rammpfähle | Druck, Hochtemperatur |
Für Standardleitungen ist ein Rohr vom Rohrwerk günstiger; für Behälter, Kegel und Sonderdurchmesser ab 1 Stück ist das Runden die einzige Lösung.
- Innen- oder Außendurchmesser, Blechdicke, Schusslänge und Werkstoff angeben; bei Kegeln beide Durchmesser und die Höhe
- Angeben, ob die Schüsse offen (nur gerundet), geheftet oder mit Verfahrensprüfung geschweißt geliefert werden sollen
- Zylinder über 3 m entstehen aus mehreren Schüssen — Schusslänge nennen oder uns nach Blechbreite optimieren lassen
- Ausschnitte für Stutzen und Mannlöcher lassen sich flach vor dem Runden schneiden (günstiger) oder danach (genauer)
- Für Behälter unter der Druckgeräterichtlinie bitte Auslegungsregel, Zeugnisstufe und Prüfumfang der zerstörungsfreien Prüfung angeben
- Versteifungsringe und Flansche runden wir aus Flachstahl und liefern sie zu den Schüssen
Konstruktion und Toleranzen
- Mindestdurchmesser ≈ 1,1 × Oberwalzendurchmesser bei dünnem Blech; bei 20 mm S355 ist Ø 550 die praktische Grenze
- Rundheit nach EN 13445-4: ±0,5 % vom Innendurchmesser, max. ±3 mm bis Ø 1 500, ±5 mm bis Ø 4 000
- Kantenversatz an der Längsnaht ≤ 10 % der Dicke, max. 3 mm
- Kaltumformgrad bei P-Güten unter 5 % → keine Wärmebehandlung nötig; darüber wird normalisiert
- Walzrichtung quer zur Biegeachse bei dünnem Blech, längs bei hochfestem (Rissgefahr an der Kante)
- Auf Zeichnung angeben: Innen- oder Außendurchmesser, Nahtlage, Toleranzklasse, Oberfläche
Preisbildung und Lieferzeit
Bepreist je Mantel aus Abwicklung und Dicke: Blech zum Lagerpreis je Tonne, Rundzeit (etwa 20–60 Minuten je Schuss), Schweißnaht je Meter und Nachwalzen. Ein 10-mm-Mantel Ø 1 600 × 2 500 mm aus S235JR kostet typisch 40–60 % über dem Blechpreis; Kegel liegen wegen der Vorrichtung 20–30 % darüber. Lieferzeit 5–10 Werktage ab Zeichnungsfreigabe für Einzelstücke, 2–3 Wochen für Serien aus mehreren Schüssen; Bleche und Böden kommen aus dem Lager, Fasen und Zuschnitt aus dem Haus.
Häufige Fragen
Bis zu welcher Blechdicke können Sie runden?
40 mm über die volle Breite von 3 000 mm bei S235–S355; 30 mm bei Edelstahl; Vorbiegen bis zur Kante bis 30 mm, darüber wird die Fahne abgeschnitten.
Welcher Mindestdurchmesser ist möglich?
Ø 350 mm bei Blech bis 8 mm, Ø 550 mm bei 20 mm; die Oberwalze hat Ø 320 mm. Kleinere Durchmesser werden aus Rohr gefertigt.
Können Sie Kegel runden?
Ja, mit CNC-Kegelvorrichtung bis 30° Halbwinkel und kleinem Ende ab Ø 400 mm; Abwicklung und Zuschnitt kommen aus dem Haus.
Wird die Längsnaht bei Ihnen geschweißt?
Ja — MAG oder UP für Kohlenstoffstahl, WIG-Wurzel mit Formiergas für Edelstahl, nach WPS; anschließend Nachwalzen auf Rundheit und Rundheitsmessung.
Welche Rundheit erreichen Sie?
±0,5 % vom Durchmesser nach Nachwalzen, max. ±3 mm bis Ø 1 500 nach EN 13445-4; engere Toleranzen auf Anfrage mit Kalibrierring.
Was ist der Unterschied zwischen 3- und 4-Walzen-Maschinen?
Die 4-Walzen-Maschine klemmt das Blech und biegt von der Kante an — kein gerades Ende, ein Durchgang; die 3-Walzen-Maschine lässt Fahnen, die nachgewalzt oder abgeschnitten werden müssen.
Bearbeitung anfragen
Angebote laufen über WhatsApp. Schicken Sie Güte, Maß, Menge und Ziel — wir kalkulieren am selben Arbeitstag.
Angebot über WhatsApp anfragen
Ein Tipp, kein Formular, kein Konto. Zeichnungen, Stücklisten und DXF-Dateien können direkt in den Chat.